

Linija za utora za pod.
Proizvod može obložiti pod okomito i vodoravno. Serija strojeva pokriva potre...
Pogledajte detaljeAko proizvodite podove, razlika između kupca koji ponovno naručuje i onoga koji podnosi zahtjev često je krajnji profil na dasci. Labavi spojevi na klik-zaključavanje, razmaknuti krajevi i profili koji se mijenjaju na pola puta kroz smjenu vraćaju se natrag do stanice za krajnju strojnu obradu. To je razlog zašto većina ozbiljnih proizvođača podnih obloga stavlja stroj za rezanje dvostrukih krajeva u središte svog poda — i zašto izbor zaslužuje više pažnje od brze usporedbe cijena. Dvostruki rezač obrađuje oba kraja svake daske u jednom prolazu, pri čemu su obje strane sinkronizirane prema istoj referenci. Nakon što shvatite koje specifikacije utječu na stvarni učinak i kako se stroj uklapa u kompletnu liniju podnih obloga, možete procijeniti dobavljače prema kriterijima koji su stvarno važni.
A dvostruki stroj za tenoner je dvostrani sustav dimenzioniranja i profiliranja. Pravokutna ploča putuje kroz stroj na kontinuiranoj stazi dodavanja, dok dva nasuprotna obradna stupa rade istovremeno na vodećim i stražnjim rubovima. Svaki stup slaže više alatnih stanica: pila za rezanje za čisto dotjerivanje, glavna pila za dimenzioniranje koja utvrđuje konačnu duljinu i vodoravna ili okomita vretena koja nose glave rezača za pero, utore, skošenja i druge profile.
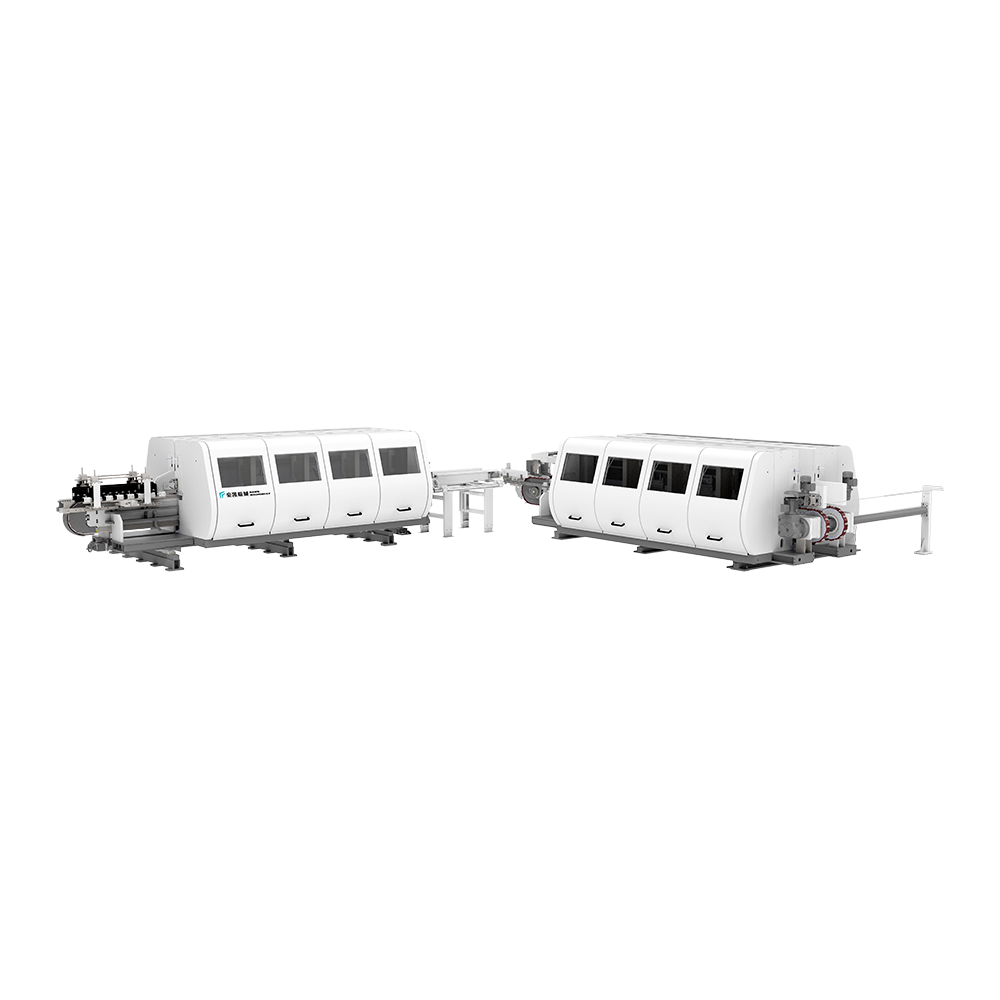 Linija za izradu podnih utora s dvostranim klinovima Ovaj stroj istovremeno obrađuje oba kraja daske u odnosu na zajedničku referencu, osiguravajući dosljednu duljinu, pravokutnost i geometriju zaključavanja za predvidljiv sklop klik-zaključavanje. Pogledajte proizvod →
Na liniji za podove, ta vretena proizvode krajnje profile koji omogućuju spajanje dasaka. Budući da su oba stupa izrezana iz iste mehaničke osnove, dva krajnja profila ostaju u fiksnom međusobnom odnosu. Taj geometrijski odnos - lijevi kraj na desni kraj na istoj dasci - ono je što instalaciju na klik-zaključavanje čini predvidljivom. Stroj ne reže samo profil. On definira duljinu daske, njezinu kvadraturu i geometriju zaključavanja u jednoj sinkroniziranoj operaciji. Više o tome kako proces funkcionira možete pročitati u našem dvostruki stroj za tenoner guide , ali osnovni princip je jednostavan: oba kraja se obrađuju u isto vrijeme, u odnosu na istu referencu, pri istoj brzini dodavanja.
Jednostrani zareznik obrađuje jedan po jedan kraj, zatim operater ili uređaj za prijenos okreće ploču i obrađuje drugi kraj. To znači dva ciklusa pozicioniranja, dvije reference i dva puta mogućnost pogreške. Dvostruki klinorez to eliminira držanjem ploče jednom i obradom oba ruba u istom ciklusu.
Za podne proizvode sa sustavom pero i utor ili sustavom zaključavanja na klik, tolerancije krajnjeg profila obično su unutar ±0,10 mm. Nakon što se postave radna širina, brzina posmaka i stanje alata, pravilno konfiguriran dvostruki čeoni klin drži tu tolerancijsku dasku za daskom. Ta ponovljivost nije pogodnost. To je preduvjet za niske stope otpada.
Svaki dobavljač predstavlja tablicu specifikacija, ali brojke pomažu samo ako ih čitate u odnosu na vlastitu proizvodnu kombinaciju — formate dasaka, materijale, strategiju alata i budući kapacitet linije. Tablica ispod sažima specifikacije koje imaju najveći učinak na primjenu podova.
| Specifikacija | Što kontrolira | Što tražiti |
|---|---|---|
| Raspon radne širine | Najkraća i najduža dužina planka koju možete trčati | Uskladite trenutni asortiman proizvoda s maržom za buduće formate |
| Brzina dodavanja | Daske na sat | 20–80 m/min je uobičajeno; provjerite na željenoj dubini rezanja |
| Broj vretenastih stanica | Koliko se operacija dogodi u jednom prolazu | Više stanica omogućuje kombinirano dimenzioniranje, profiliranje i skošenje |
| Promjer glave rezača i RPM | Kvaliteta površine i profila | Veći promjeri smanjuju površinsku valovitost PVC i WPC jezgri |
| Ponovljivost pozicioniranja | Tolerancija od daske do daske | Potražite CNC postavke ili precizne ljestvice unutar 0,1 mm |
| Sustav držanja | Stabilnost pri velikim brzinama posmaka | Lančani i vakuumski držači sprječavaju pomicanje na pločama s krutom jezgrom |
Tablica u ovom članku samo je uvod. Ako uspoređujete konkretne modele, napravite vlastitu usporednu tablicu od objavljenih specifikacije dvostrukog zareznika koji odgovaraju dimenzijama vašeg proizvoda — i tražite od dobavljača da pokaže svaki broj pod opterećenjem, a ne samo kao statičnu vrijednost u podatkovnom listu.
Dvostruki klinorez koji dobro radi SPC može imati problema s višeslojnim masivnim drvetom osim ako alati i sustav dodavanja nisu usklađeni s materijalom. Proizvođači podnih obloga rade na SPC, WPC, LVT, laminatu, pločama od kalcij-silikata i konstruiranom drvu — svaki ima svoje vlastito ponašanje pri obradi.
SPC i WPC daske sadrže visok sadržaj punila i PVC-a. Prašina je fina, abrazivna i sklona opterećivanju glave rezača. Alati s oštrim karbidnim ili dijamantnim pločicama, u kombinaciji s visokoučinkovitim odsisavanjem prašine, važni su jednako kao i krutost okvira stroja.
Laminatne i HDF ploče nose habajući sloj na bazi papira koji brzo otupljuje obični čelični alat. Dvostruki klinovi u linijama za laminat obično su opremljeni alatom s dijamantnim vrhom i rade pri većim brzinama rezanja kako bi rub bio čist. Brzina dodavanja mora biti stabilna jer tvrda površina ne ostavlja prostor za tragove vibracija.
Višeslojne ploče od punog drva i kalcij-silikata stvaraju veće povremene sile rezanja. Na ovim materijalima odlučujuća je masa stroja i ponašanje prigušenja. Lakši okvir može klepetati kada rezač uđe u čvor ili varijaciju gustoće na ploči. Nije svaki dvostruki klinorez dizajniran za taj profil opterećenja, zbog čega biste trebali testirati stroj na točno onom materijalu koji proizvodite.
Dvostruki rezač pruža maksimalnu vrijednost kada je planiran kao dio slijeda procesa, a ne kao izolirani stroj. U tipičnoj podnoj liniji, redoslijed ide od paranja i dimenzioniranja do skošenja, rezanja čelova, bojanja V-utora i završne inspekcije. Korak krajnje strojne obrade određuje hoće li sve nizvodne operacije započeti s daskom ispravnih dimenzija.
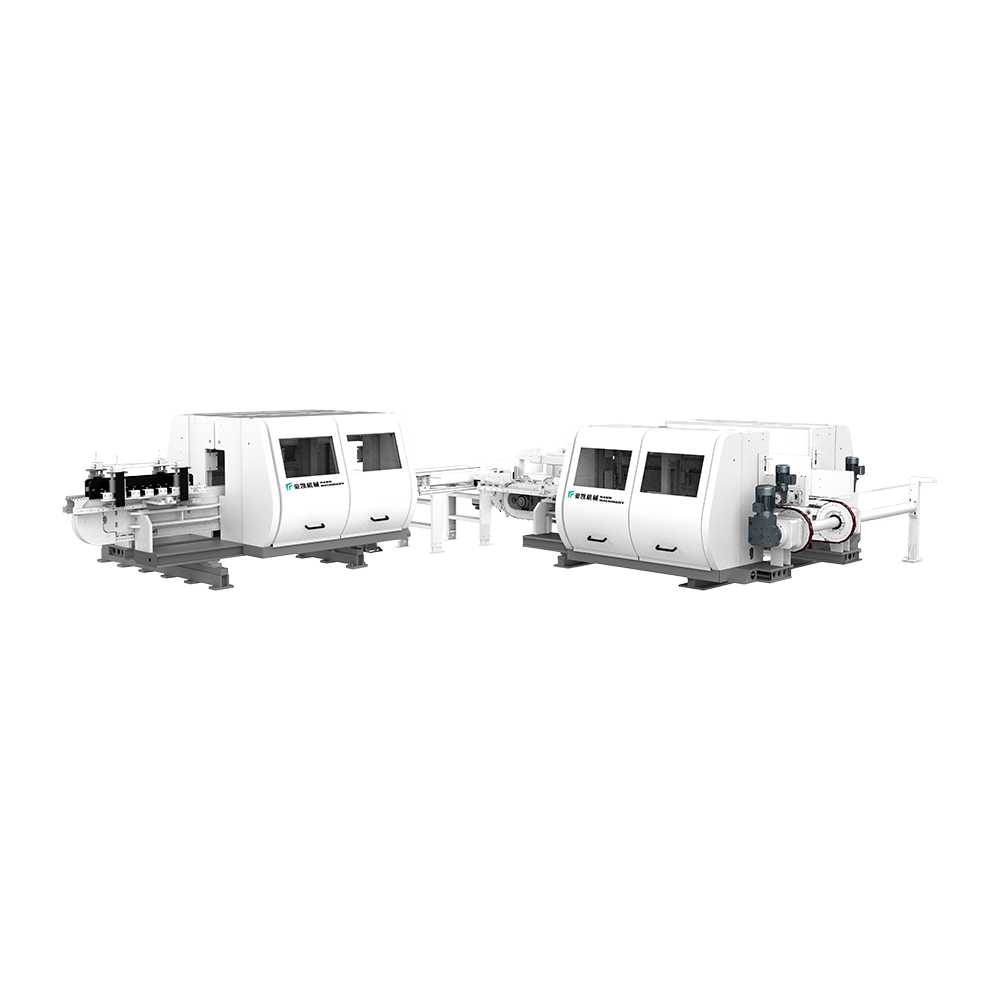 Brza linija za košenje poda za LVT Dizajnirana za podrezivanje i skošenje LVT podova, ova linija radi do 100 m/min s gornjom i donjom pločom za brzo podešavanje i preciznu završnu obradu rubova. Pogledajte proizvod →
Za pogone koji proizvode podove s V-utorom i zakošenim rubovima, krajnji klin mora raditi u ritmu sa stupnjem zakošenja. Neki proizvođači integriraju obje funkcije u jednu liniju kako bi smanjili rukovanje materijalom i održali dosljednu orijentaciju daske. Na primjer, HAWK Machinery linija za izradu podnih utora s dvostranim klinovima uparuje stanicu za krajnju strojnu obradu sa sustavima prijenosa i pozicioniranja koji poravnavaju svaku dasku prije nego što uđe u područje rezača.
Na razini tvornice, automatska proizvodna linija podova tu integraciju podiže dalje. Stroj za rezanje klinova postaje jedna stanica u sinkroniziranom sustavu s piljenjem, urezivanjem, košenjem, bojanjem i slaganjem. Kada dodate sustav upravljanja proizvodnjom, linija može pratiti svaku dasku, zabilježiti razloge odbijanja i dati nadzornicima žive podatke o prinosu po smjeni. To je kontekst u kojem je izbor proizvođača tenonera najvažniji: ne kupujete samo jedan stroj, već partnera koji razumije cijeli niz.
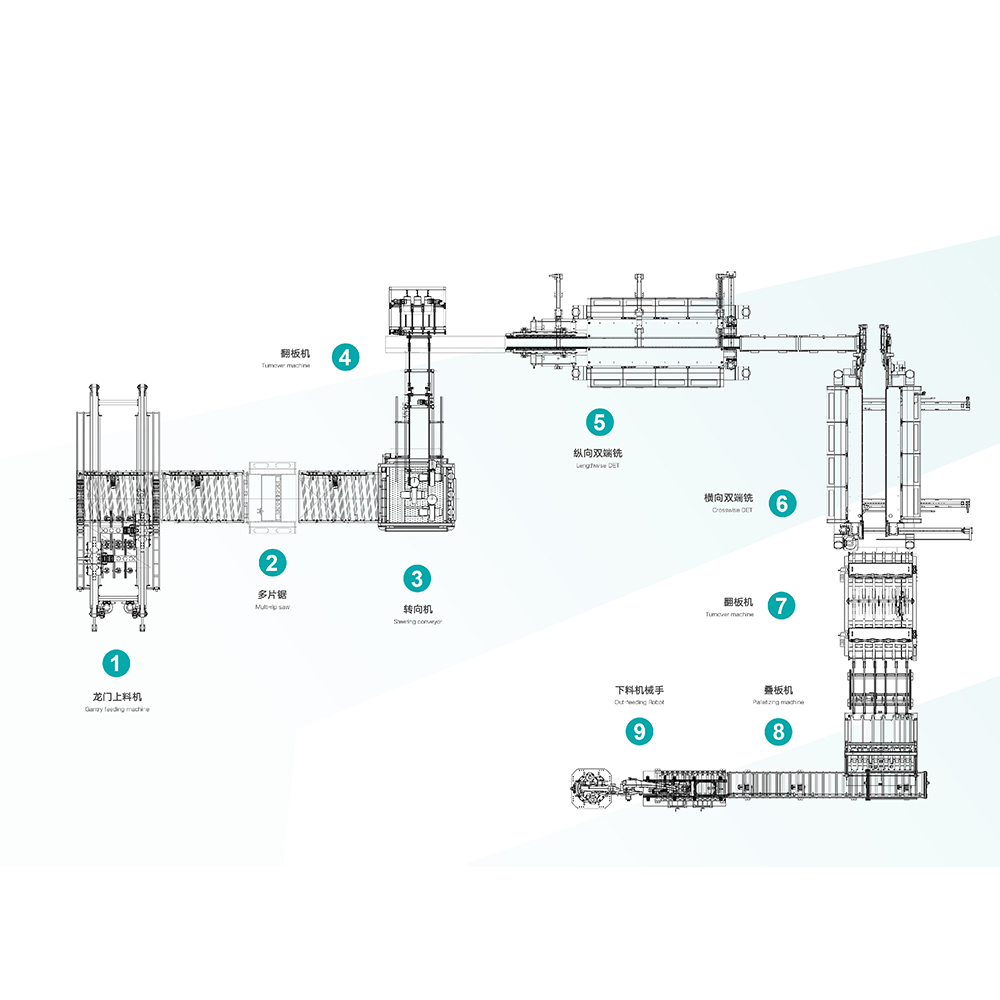 Automatska linija za proizvodnju podova s integriranim utorima Ova linija kombinira automatsko uvlačenje, višestruko piljenje, upravljanje, okretanje i poprečno prorezivanje, smanjujući ručnu uključenost za 5-10 radnika uz povećanje učinka. Pogledajte proizvod →
Osim specifikacijskog lista, procjena se svodi na radna pitanja koja određuju vaš ukupni trošak tijekom vijeka trajanja stroja.
Zamolite svakog dobavljača da vaše vlastite ploče provuče kroz stroj i izmjeri dobiveni profil prema predloženim parametrima rezanja. Stroj koji proizvodi čist, dimenzijski stabilan profil na vašem materijalu, pri vašoj očekivanoj brzini dodavanja, je onaj koji pripada vašoj tvornici.
Dvostruki stroj za rezanje je dugoročna imovina u najdoslovnijem smislu. Podržava tolerancije koje određuju hoće li se vaš pod dobro učvrstiti, brzo postaviti i izdržati godine korištenja. Dobro usklađen stroj plaća za sebe kroz manji otpad, brže izmjene i ponovljivu kvalitetu profila; loše odabrana stvara problem tolerancije koji nikakva nizvodna prilagodba ne može izliječiti. Ocijenite stroj unutar konteksta kompletne linije podova — od paranja do farbanja V-utora i podataka o proizvodnji — i odaberite dobavljača koji će vam moći pokazati kako se svaka faza slaže.

Proizvod može obložiti pod okomito i vodoravno. Serija strojeva pokriva potre...
Pogledajte detalje
Ova je oprema pogodna za obrezivanje i oblaganje LVT podova. Opremljen s ploč...
Pogledajte detalje
Različite metode piljenja prijenosa prikladne su za različite potrebe za obra...
Pogledajte detalje
Brzina dovoda ove opreme može doseći 40 metara u minuti, cijeli okvir, lopati...
Pogledajte detalje
Pogodno za rubni premaz laminiranih, PVC -a i WPC -a. Korištenje boje na bazi...
Pogledajte detalje
Hawk Machinery Automatsko hranjenje, rezanje i utora, pogodno za SPC, WPC i n...
Pogledajte detalje
Integrirana inteligentna oprema integrira industrijski inteligentni Internet ...
Pogledajte detalje
Kontakt informacije.
Područje Boyi Development, grad Changzhou, provincija Jiangsu, P. R. Kina
+86-0519-83319988
Ne ustručavajte se kontaktirati kad nas trebaju!
 Proizvođači prilagođenih podnih ekstruzijskih strojeva