

Linija za utora za pod.
Proizvod može obložiti pod okomito i vodoravno. Serija strojeva pokriva potre...
Pogledajte detaljeGledajte SPC ili laminatnu dasku kako silazi s moderne linije poda i primijetit ćete čisti pero na jednom dugom rubu i odgovarajući utor na drugom. Taj spoj je rad stroja za rezanje podova, rijetko najveće ili najskuplje stanice u tvornici, ali one koja odlučuje hoće li daske glatko kliknuti zajedno na licu mjesta ili se bore s instalaterom za svaki red.
Gradimo opremu za podove na HAWK strojevi u Jiangsuu od 2005., a izrada utora je gotovo uvijek prvi proces o kojem se novi kupci pitaju. Evo što smo naučili u radnji o tome kako ti strojevi rade, koja konfiguracija odgovara kojem materijalu i što treba provjeriti prije naručivanja.
Urezivanje je operacija oblikovanja koja pretvara ploču određene veličine u dasku koja se može spojiti zajedno. Stroj na jednoj dužoj ivici oblikuje pero, na drugoj utor, a na linijama postavljenim za profiliranje čeonice reže i spojeve kratkih bridova. U struci se naziva stroj za utore, stroj za profiliranje rubova ili dvostruki klinorez. Imena se razlikuju; posao ne sastoji se od: držati ploču pravokutno i glodati dva profila koji se moraju spajati jedan s drugim, smjenu za smjenom, brzinom proizvodnje.
Dobar rezultat utora svodi se na nekoliko dimenzija:
Kad bilo što od toga odluta, palete i dalje dobro izgledaju u skladištu. Reklamacija stiže tri tjedna kasnije, a do tada već sortirate zalihe umjesto da ih šaljete.
Većina kupaca bira između tri praktične konfiguracije, a odgovor puno više ovisi o volumenu i materijalu nego o proračunu.
Jednostrani stroj gloda jedan rub po prolazu i okreće ploču za drugi rez. Pristupačan je i brz za postavljanje, a još uvijek koristan u malim trgovinama i kratkim narudžbama, ali udvostručuje rukovanje i dodaje drugu priliku za pogrešku u pozicioniranju.
Dvostruki klinorez gloda oba ruba u jednom prolazu, pri čemu ploča putuje lančano ili remenom između dva nasuprotna tornja vretena. Oba profila istodobno dolaze iz iste reference, zbog čega je to radni konj u proizvodnji podova.
Linija za izradu utora obavija proizvodni sustav oko klina: automatsko uvlačenje, servo podešavanje širine, usisavanje prašine, rukovanje izlazom i često skošenje u liniji i pregled uzoraka. Brzine dodavanja variraju ovisno o materijalu i alatu, ali 20 do 60 m/min realno je za SPC i laminat.
| Konfiguracija | Kako radi | Tipično pristajanje |
|---|---|---|
| Jednostrani profiler | Jedan rub po prolazu, ploča okrenuta između prolaza | Male trgovine, prilagođene vožnje |
| Dvostrani klinorez | Oba dugačka ruba izbrušena zajedno između dva tornja | Podovi srednjeg do visokog volumena |
| Linija za proreze | Tenoner plus automatsko uvlačenje, podešavanje širine, izvlačenje, izvlačenje | Kontinuirana proizvodnja od jednog materijala |
| Inline modul | Stanica za izradu utora unutar potpuno automatizirane linije | Pogoni koji izvode MES i mješovite narudžbe |
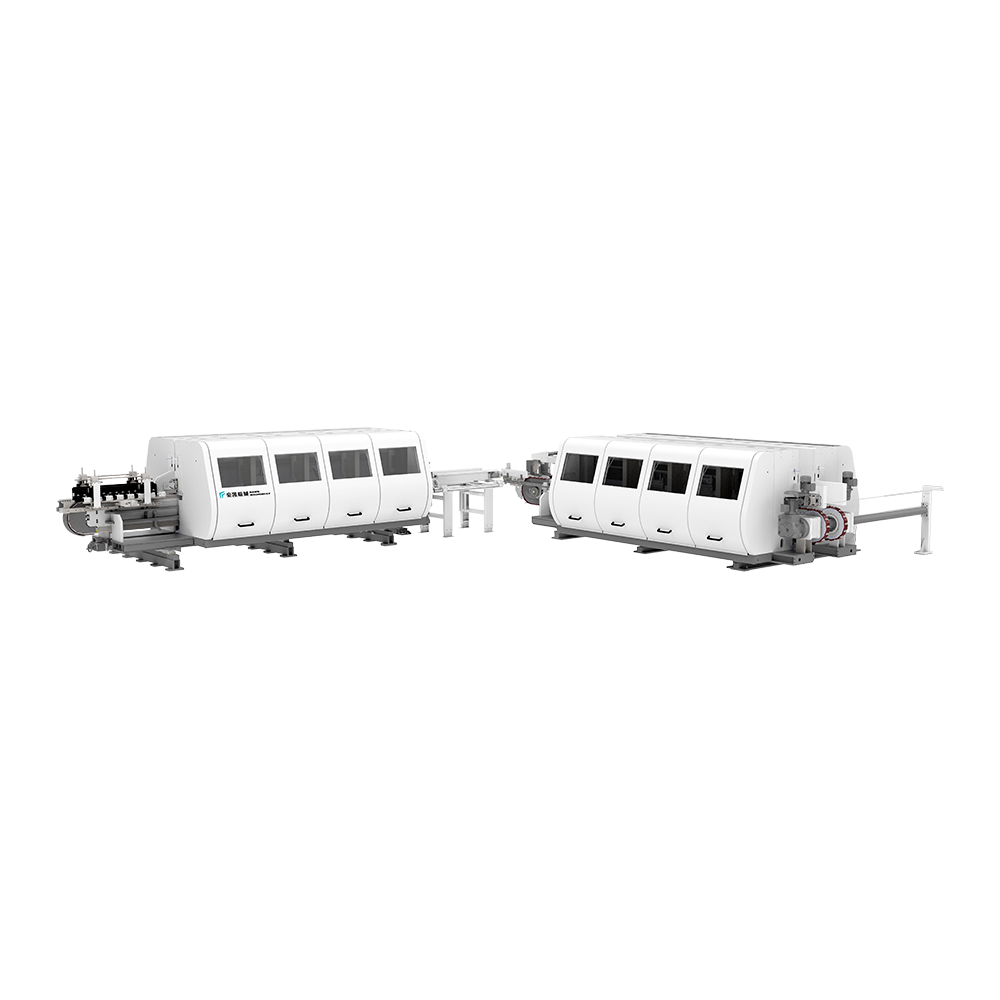 Linija za izradu podnih utora Serija duplih klinara Pregledajte ovu seriju linija za izradu podnih utora za okomito i horizontalno izradu podnih utora, sa šest uzdužnih i poprečnih konfiguracija i kotrljajućim lančanim pogonom. Pogledajte proizvod →
Ako želite da isti teren bude pokriven sa stajališta operatera, naše bilješke o vrste i uporaba strojeva za izradu podnih utora biti koristan pratilac ovog odjeljka.
Hardver se razlikuje, ali dobro postavljena linija slijedi isti slijed:
Alati za izradu utora i stezanje nisu univerzalni. Linija koja lijepo obrađuje laminat može imati problema sa SPC jezgrom punjenom mineralima ako se s njom ne mijenjaju parametri alata i dodavanja.
SPC je gust i abrazivan, tako da su životni vijek alata i usisavanje prašine važniji od snage vretena. WPC je mekši i osjetljiv na toplinu, što zahtijeva hladniji rez i umjeren pritisak stezanja.
LVT je tanak i fleksibilan te treba punu potporu kako bi se izbjeglo izobličenje na mjestu rezanja. Laminatne jezgre i slojevi brzo troše alate, tako da planirane izmjene alata nadmašuju pomicanje tolerancije.
Višeslojno konstruirano drvo stavlja kvalitetu površine na prvo mjesto, jer se usitnjeni dekorativni sloj ne može prodati. Vlakna kalcijeva silikata su tvrđa i prašnjavija te nagrađuju zatvoreno rukovanje prašinom. Zidne ploče slijede istu logiku utora kao i podovi, sa širim profilima i različitom geometrijom spojeva.
Slotting nikad ne radi sam. Uzvodno, trake se režu po širini na višestrukoj pili, a taj prvi rez postavlja strop za sve nakon njega, jer traku izvan širine ne može spasiti savršeni klinorez. Nizvodno, profilirana daska obično prolazi kroz skošenje rubova, lakiranje V-utora, zatim pregled i slaganje.
 Višestruka pila za podne i zidne ploče Provjerite ovu višenamjensku pilu za rezanje trake SPC, LVT, WPC i ploča do 1300 mm širine. Pogledajte proizvod →
Isti obrazac kvara vidimo u pogonima koji kupuju opremu dio po dio: linija za proreze okrivljena je za probleme sa zglobovima koji su počeli kod pile. Prije podešavanja klina, izmjerite širinu trake i pravokutnost ploče. To je petominutna provjera koja štedi tjedan rasprava.
Jednom kada tvornica radi s više od jedne porodice materijala ili s više od nekoliko smjena, usko grlo prelazi s brzine rezanja na promjenu i sljedivost. Tada automatska proizvodna linija počinje imati smisla: povezano uvlačenje, prorezi, skošenje, bojanje i slaganje pod jednim kontrolnim sustavom, s pohranjenim receptima tako da promjena širine postaje uređivanje parametra, a ne poslijepodne prilagodbe.
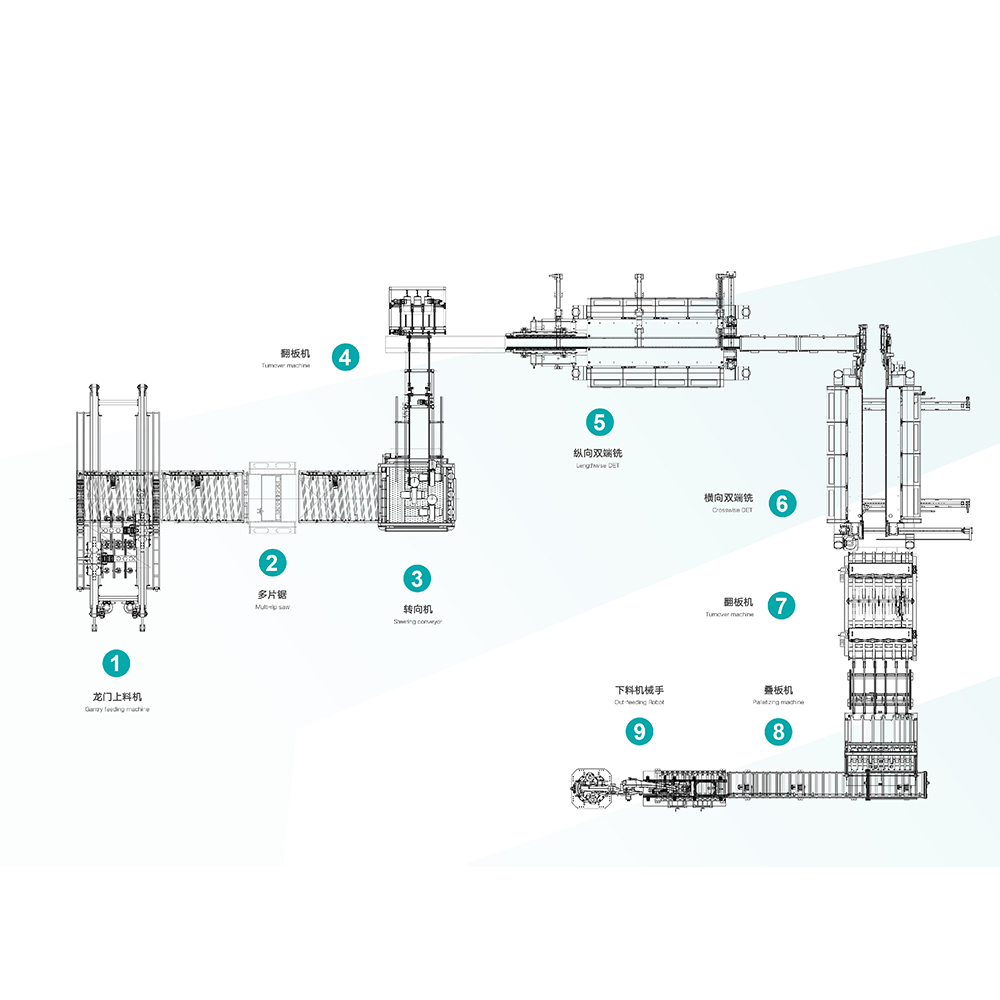 Automatska linija za proizvodnju podova za SPC WPC PVC Pregledajte ovu automatsku podnu liniju za SPC, WPC i PVC, povezivanje portalnog dodavanja, višestruku pilu za paranje i proreze po dužini/poprečno. Pogledajte proizvod →
Iznad tog sloja nalazi se menadžment proizvodnje. Sustav za izvođenje proizvodnje ne reže bolje od vještog operatera, ali bilježi koja je narudžba izvršena u kojoj smjeni, s kojim alatom, uz koju toleranciju, i to je razlika između nagađanja problema kvalitete i saznanja gdje je počeo.
Kada procjenjujete a stroj za rezanje podova , traži brojeve radije nego pridjeve. Ova pitanja odvajaju ozbiljnog dobavljača od onog koji se nada:
Ta zadnja točka važnija je od bilo koje brošure. Stroj koji je već obradio vašu ploču sigurnija je kupnja nego onaj koji je vidio samo demonstracijski uzorak.
Većina problema s utorima o kojima nas pitaju nisu greške u dizajnu; oni su drift. Kratka dnevna rutina uhvati ih gotovo sve:
Podovi su se promijenili otkad smo počeli proizvoditi opremu 2005. godine. SPC i WPC guraju strojeve jače, tolerancije su se pooštrile, a kupci očekuju da linija mijenja materijale bez tjedan dana zastoja. Ono što se nije promijenilo je vrijednost zgloba koji odgovara. Tijekom više od dvadeset godina naš se tim usredotočio na opremu za obradu podova i zidnih ploča, potpomognutu s više od 50 vlastitih patenata i CE i ETL certifikatima za izvozna tržišta, a najkorisnija stvar koju možemo ponuditi kupcu još uvijek je stroj koji tiho drži svoju toleranciju, smjenu za smjenom.
Ako planirate liniju za izradu utora ili zamjenu stroja koji se počeo povlačiti, donesite nam svoju ploču i ciljnu toleranciju. Taj vam razgovor obično govori više od bilo koje specifikacije.

Proizvod može obložiti pod okomito i vodoravno. Serija strojeva pokriva potre...
Pogledajte detalje
Ova je oprema pogodna za obrezivanje i oblaganje LVT podova. Opremljen s ploč...
Pogledajte detalje
Različite metode piljenja prijenosa prikladne su za različite potrebe za obra...
Pogledajte detalje
Brzina dovoda ove opreme može doseći 40 metara u minuti, cijeli okvir, lopati...
Pogledajte detalje
Pogodno za rubni premaz laminiranih, PVC -a i WPC -a. Korištenje boje na bazi...
Pogledajte detalje
Hawk Machinery Automatsko hranjenje, rezanje i utora, pogodno za SPC, WPC i n...
Pogledajte detalje
Integrirana inteligentna oprema integrira industrijski inteligentni Internet ...
Pogledajte detalje
Kontakt informacije.
Područje Boyi Development, grad Changzhou, provincija Jiangsu, P. R. Kina
+86-0519-83319988
Ne ustručavajte se kontaktirati kad nas trebaju!
 Proizvođači prilagođenih podnih ekstruzijskih strojeva