Linija za utora za pod.
Proizvod može obložiti pod okomito i vodoravno. Serija strojeva pokriva potre...
Pogledajte detaljeHodajte gotovo bilo kojom SPC, WPC, LVT ili laminatnom podnom linijom i čut ćete isti ritam: ploče se kreću kroz niz stanica, a svaka od njih približava ploču gotovoj dasci. Negdje u tom nizu je uzdužni DET stroj. Naziv zvuči tehnički, ali posao je jednostavan. Dvostruki klinorez postavljen za strojeve za uzdužno uvlačenje oba duga ruba ploče u jednom prolazu, formirajući profil koji određuje kako pod izgleda, pristaje i funkcionira.
Za proizvodne timove, uzdužni DET rijetko je samo još jedna pila. To je stanica za precizno profiliranje. Širina, ravnost rubova, geometrija pera i utora, kvaliteta kosine i završna obrada površine počinju ovdje. Kada je stanica dobro postavljena, ostatak linije ima stabilnu referencu za rad. Kada nije, svaka nizvodna operacija nasljeđuje problem.
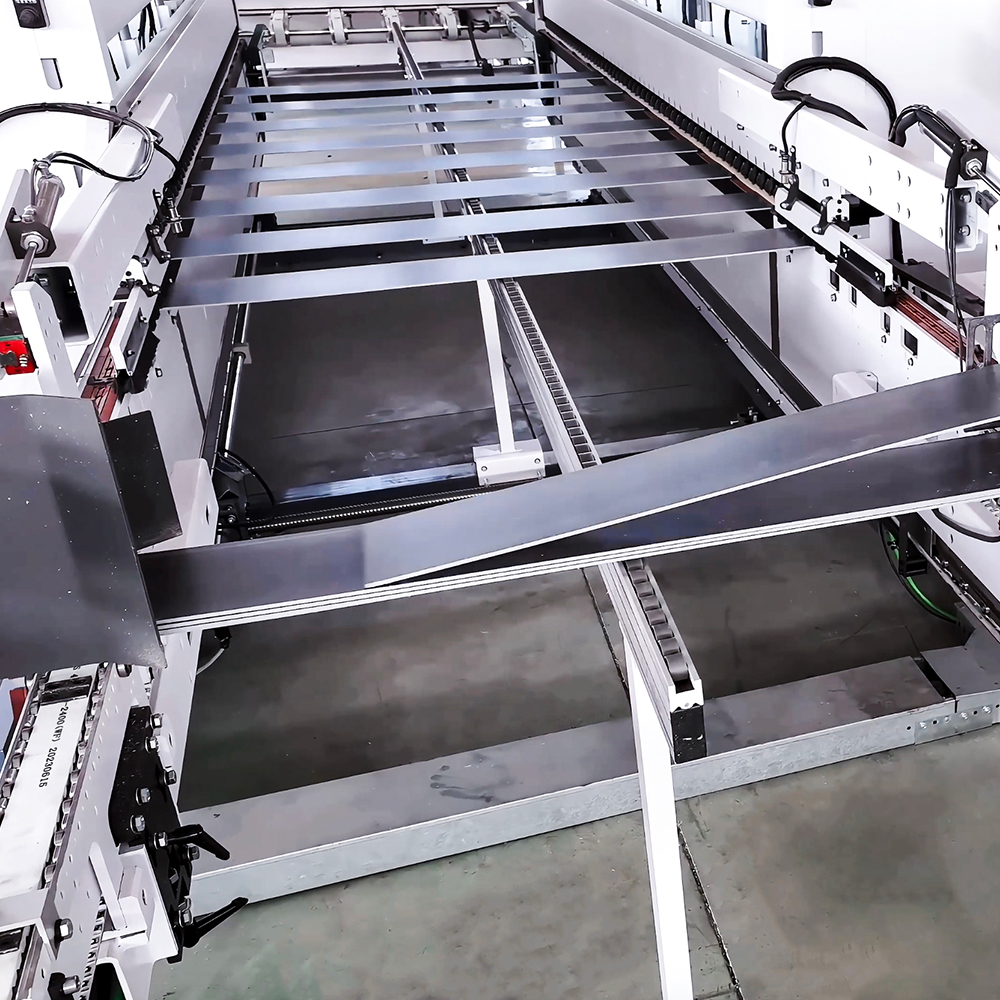
U uzdužnoj konfiguraciji, daska putuje svojom duljinom između dvije glave alata. Glave rade na lijevom i desnom dugačkom rubu istovremeno. Ovisno o paketu alata, stroj može dimenzionirati širinu ploče, izrezati pero na jednom rubu i utor na drugom, nanijeti skošenje ili skošenje, izrezati reljefne utore ili pripremiti rub za kasniji korak premazivanja. U proizvodnji podnih obloga, ovo je često stanica koja dasci daje njen dugi rubni profil prije nego što prevlada spajanje krajeva.
Dio naziva "dvostruki kraj" odnosi se na istodobnu strojnu obradu na oba kraja radnog ciklusa, a ne na dva odvojena stroja spojena vijcima. Ta razlika je važna jer se uzdužni DET oslanja na zajedničku transportnu referencu, stabilan lanac ili valjak i dvije glave koje ostaju poravnate jedna s drugom. Ako se jedna glava pomakne, mijenja se profil na toj strani, a to će se pokazati pristajanjem pero i utor. Za širi pogled na to kako su ti strojevi napravljeni i primijenjeni, ovaj vodič za industrijska tehnologija dvostrukog zarezivanja je korisna polazna točka.
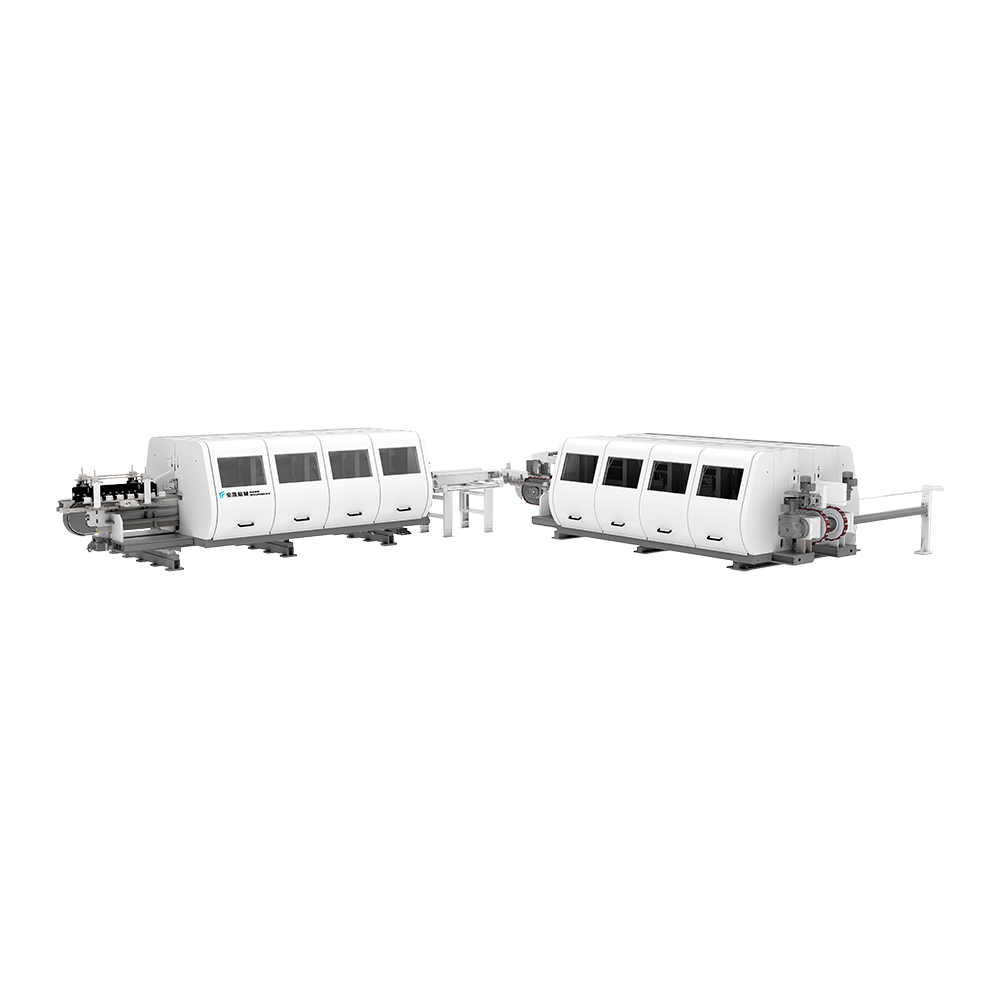 Linija za izradu podnih utora Serija duplih klinara Uzdužna i poprečna DET serija od šest modela za podne ploče, korisna pri procjeni kompletnog obrade rubova, a ne same snage vretena. Pogledajte proizvod →
U mnogim tvornicama podnih obloga, uzdužni DET je dio dijela za utore, a ne samostalna kupnja. Može se upariti s poprečnom stanicom, sustavima za hranjenje, skupljanjem prašine i opremom za premazivanje rubova. Zato se odluka o kupnji treba temeljiti na kompletnom obradi ruba, a ne samo na snazi vretena ili maksimalnoj brzini posmaka.
Razlika između uzdužnog i poprečnog DET-a nije samo u tome kako se stroj okreće. Mijenja rubove koji se strojno obrađuju, kako je ploča podržana i što operater mora kontrolirati. Uzdužna stanica rukuje dugim rubovima dok se daska kreće uzdužno. Poprečna stanica obrađuje kratke krajeve nakon što je profil dugog ruba uspostavljen. Njih dvoje rade kao partneri, a prva postaja obično postavlja referencu drugoj.
| Pitanje proizvodnje | Uzdužno DET | Poprečno DET |
|---|---|---|
| Koji se rubovi obrađuju? | Oba duga ruba | Oba kratka kraja |
| Kako ploča putuje? | Duž svoje dužine | Po svojoj širini |
| Tipična uloga | Dimenzioniranje po širini, dugi rub pera i utora, skošenje | Odgovarajući kraj, kraći klin i utor |
| Uobičajena pozicija u redu | Prije završetka podudaranja | Nakon profiliranja dugog ruba |
| Što prvo provjeriti | Ravnost, dosljednost širine i dubina profila | Pravokutnost, tolerancija krajeva i pristajanje s dugim rubom |
Uzdužni DET može izgledati jednostavno sa strane operatera: uvucite ploču, držite je uz vodilice, pustite glave da obave posao. U praksi, stroj upravlja s nekoliko varijabli odjednom. Varijacija širine ploče, pravokutnost ruba, brzina napredovanja, trošenje alata i evakuacija strugotine utječu na završni rub.
Većina uzdužnih DET strojeva dijeli zajedničku arhitekturu, iako se detalji razlikuju ovisno o proizvođaču i primjeni. Važno pitanje nije ima li stroj ove dijelove, već jesu li izrađeni i prilagođeni na način koji odgovara vašem materijalu i ciljnoj toleranciji.
Disciplina postavljanja važna je jednako kao i hardver stroja. Uzdužni DET stabilan je onoliko koliko su stabilne njegove referentne površine. Ako je lanac istrošen, vodilice su labave ili je pritisak neravnomjeran, rezač može proizvesti rub koji izgleda čisto i koji još uvijek ne prolazi provjeru prianjanja na suho. Operateri bi trebali moći provjeriti širinu, dubinu profila i ravnost rubova s jednostavnim mjeračima prije početka proizvodnje.
Od uzdužnog DET-a može se tražiti da vodi nekoliko grupa materijala u istom pogonu. Svaki se ponaša drugačije na oštrici. SPC je krut i abrazivan, tako da se vijeku trajanja alata i kontroli prašine obično pridaje više pažnje. WPC je mekši i može biti osjetljiviji na toplinu i potporni pritisak. LVT je fleksibilan i možda će trebati pažljivo vođenje ulaza kako bi se izbjeglo izobličenje. Laminat donosi otporan sloj i rizik od pucanja. Višeslojni projektirani podovi zahtijevaju čisto rezanje drvenih vlakana, dok vlaknocementni i zidni paneli daju prednost otpornosti na abraziju i stabilnom stezanju.
Praktična pouka je da ne treba pretpostaviti da niti jedna pojedinačna postavka dobro pokreće svaki proizvod. Profil koji radi na debeloj SPC dasci može zahtijevati drugačiju podršku, brzinu uvlačenja i alate na tankoj LVT pločici. Prije prihvaćanja stroja provjerite materijale koje stvarno proizvodite. Provjerite pristajanje na suho, a ne samo kroj. Pogledajte pero i utor pod dobrim svjetlom, izmjerite dubinu i širinu utora na nizu dasaka i provjerite ima li na kosini strugotina ili kidanja. Kratak probni rez je korisniji od dugačke specifikacije.
U tipičnoj liniji podnih obloga, uzdužni DET postavlja se nakon što je ploča izrezana na upravljivu veličinu i prije spajanja krajeva, premazivanja ili pakiranja. Točan slijed ovisi o proizvodu. SPC linija može kombinirati ekstruziju, žarenje, rezanje, proreze i premazivanje. Linija laminata može započeti od preše i kretati se kroz obrezivanje i profiliranje. U oba slučaja, uzdužna stanica mora isporučiti dosljedan dugi rub tako da poprečna stanica može proizvesti četvrtasti, dobro prianjajući kraj.
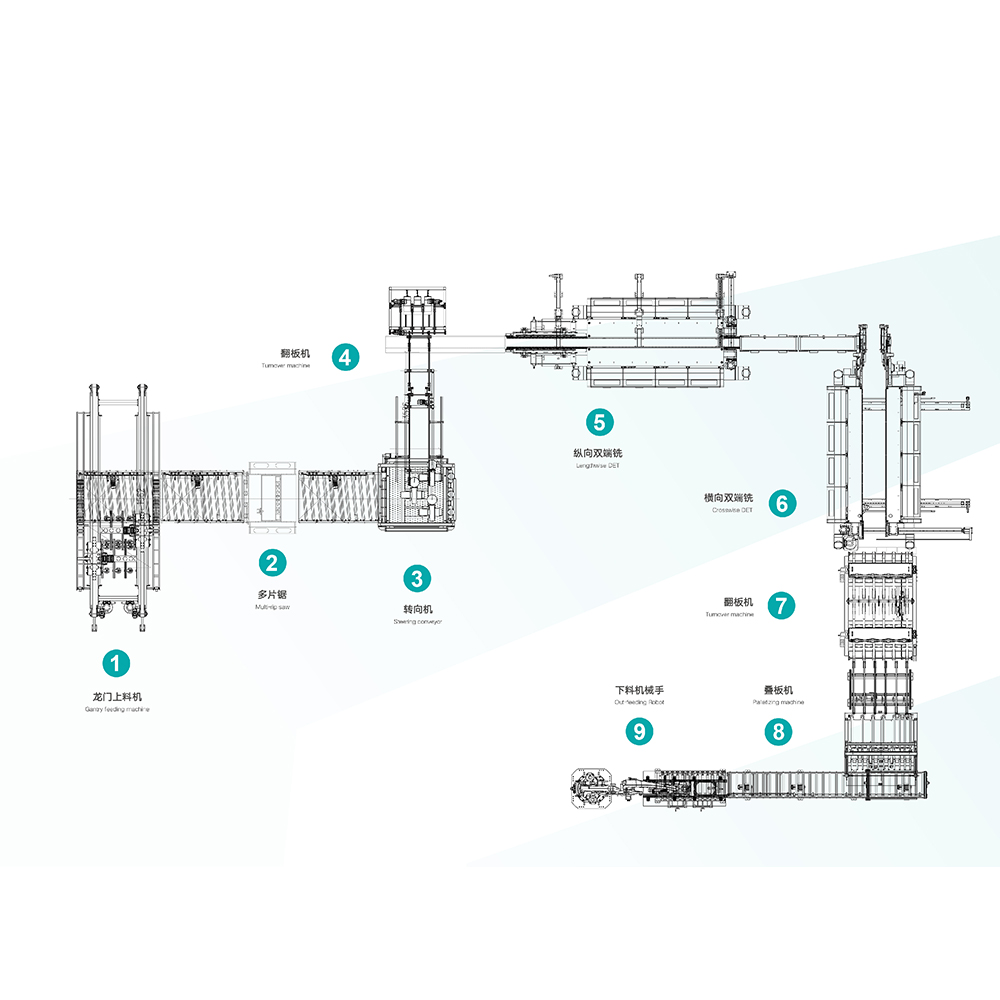 Automatska linija za proizvodnju SPC i PVC podova Integrirana linija za uvlačenje, rezanje i utore za SPC, WPC i PVC podove, relevantna pri procjeni ulaza, prijenosa i izlaza kao jednog procesa. Pogledajte proizvod →
Kada je uzdužni DET integriran u automatsku liniju, ulazne, prijenosne i izlazne sekcije važne su koliko i sam klin. Stroj koji ima dobre rezultate u samostalnom testu može se ponašati drugačije kada se od njega traži da prati bržu uzvodnu pilu ili ubacuje poprečnu stanicu bez međuspremnika. Brzinu linije, akumulaciju i razmak između ploča treba pregledati zajedno.
 Smart Floor proizvodna linija MES sustav MES platforma s povezanim uređajima za digitalno upravljanje podnom proizvodnjom, podržavajući prikaz zadataka, označavanje, brojanje, RFID identifikaciju i siguran pristup. Pogledajte proizvod →
Za tvornice koje proizvode nekoliko profila ili rade u više smjena, podaci o proizvodnji postaju dio priče o kvaliteti. Evidencija postavljanja, praćenje životnog vijeka alata, razlozi zastoja i prinos prvog prolaza pomažu timovima da vide je li problem s rubom uzrokovan alatom, materijalom, zamjenom ili transportom. To je mjesto gdje sustav upravljanja može podržati DET operatera, umjesto da zamijeni operaterovu prosudbu.
Uzdužni DET stroj je dugotrajna proizvodna imovina. Razgovor o kupnji trebao bi se brzo kretati od brzine naslova do detalja koji određuju svakodnevnu izvedbu.
Uzdužni DET stroj zaslužuje svoje mjesto u tvornici podova kada dugi rub čini predvidljivim. To znači stabilan transport, ponovljive postavke glave, odgovarajući alat i rutinu postavljanja kojoj operateri vjeruju. Stroj ne mora biti najsloženija stavka na liniji. Mora zadržati svoju referencu, očistiti svoje strugotine, zaštititi površinu ploče i učiniti da se suha spojka spoji bez opetovanog podešavanja.
U HAWK Machineryju surađujemo s proizvođačima podnih i zidnih ploča od 2005. godine, a najkorisniji razgovori obično započinju uzorkom ploče i crtežom profila, a ne listom sa specifikacijama. Ako planirate novi dio utora ili zamjenu postojeće uzdužne stanice, ponesite materijal, profil i toleranciju koja vam je potrebna. To je praktična osnova za odabir stroja koji odgovara liniji, proizvodu i ljudima koji njime upravljaju.
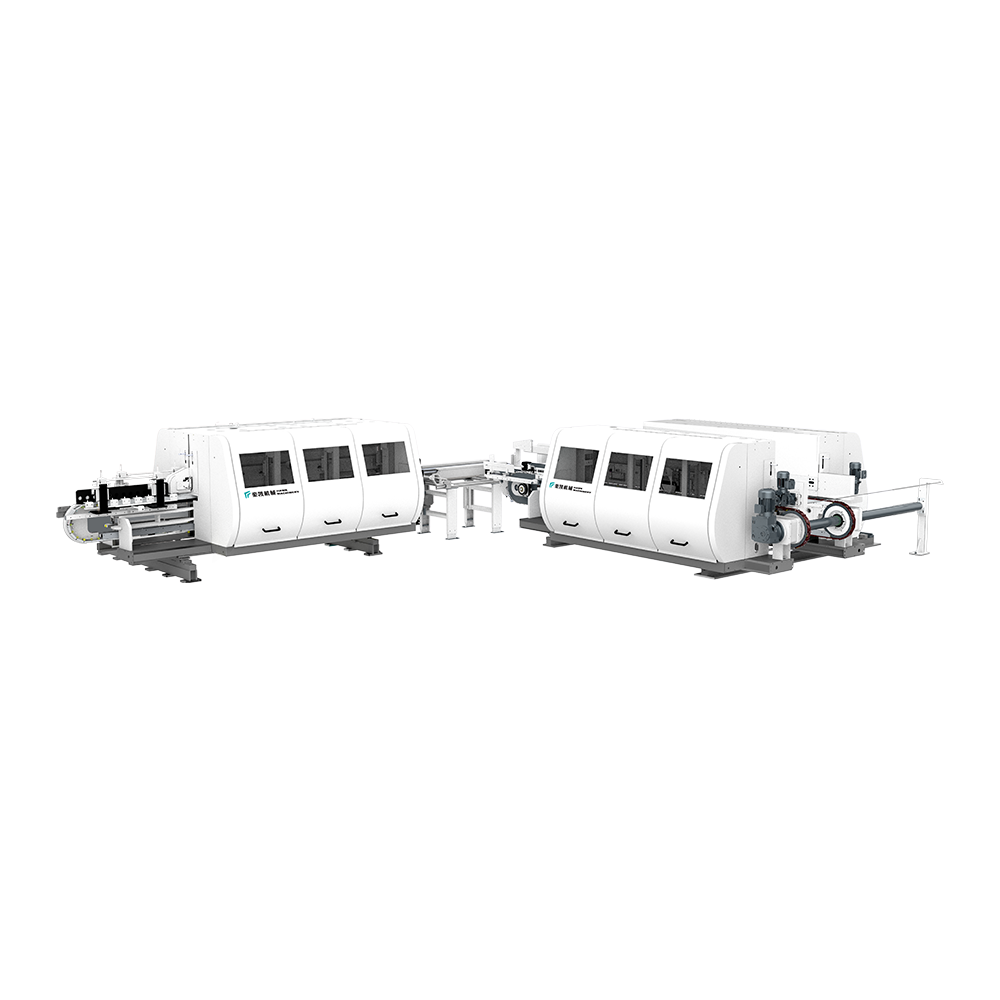
Proizvod može obložiti pod okomito i vodoravno. Serija strojeva pokriva potre...
Pogledajte detalje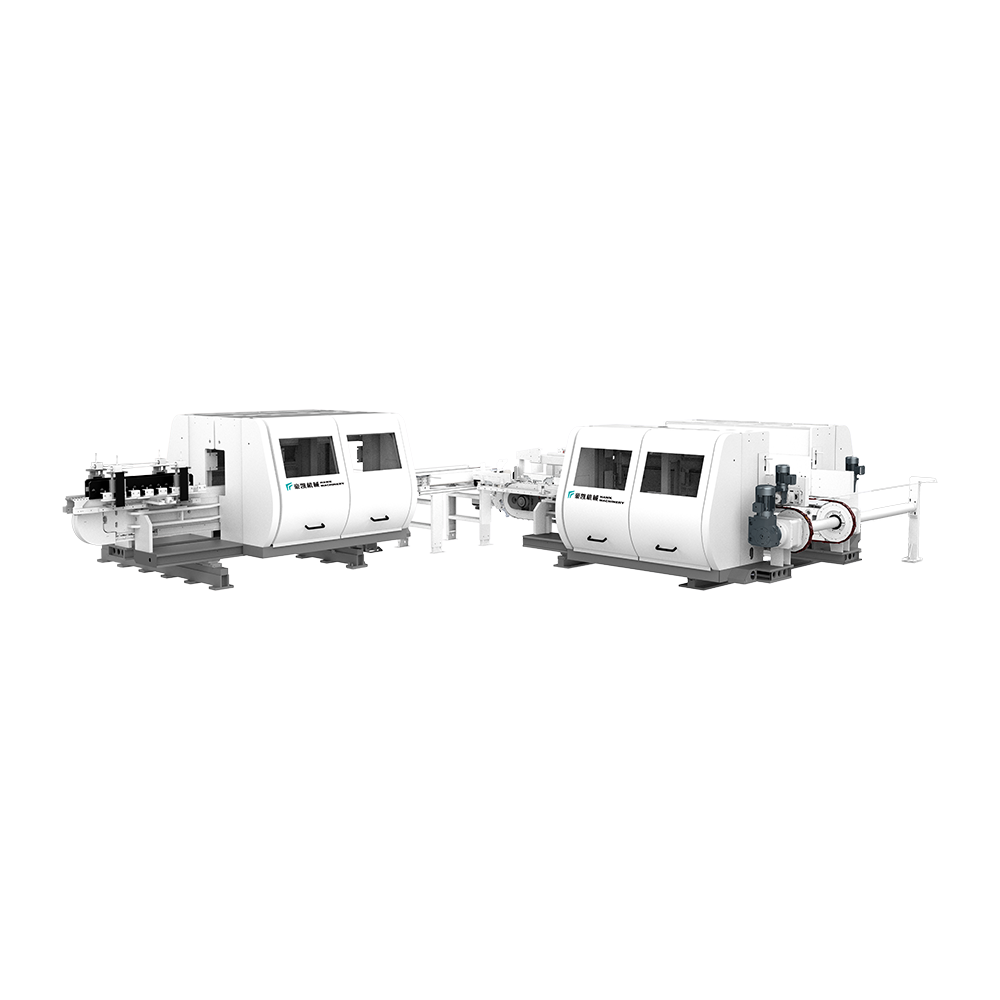
Ova je oprema pogodna za obrezivanje i oblaganje LVT podova. Opremljen s ploč...
Pogledajte detalje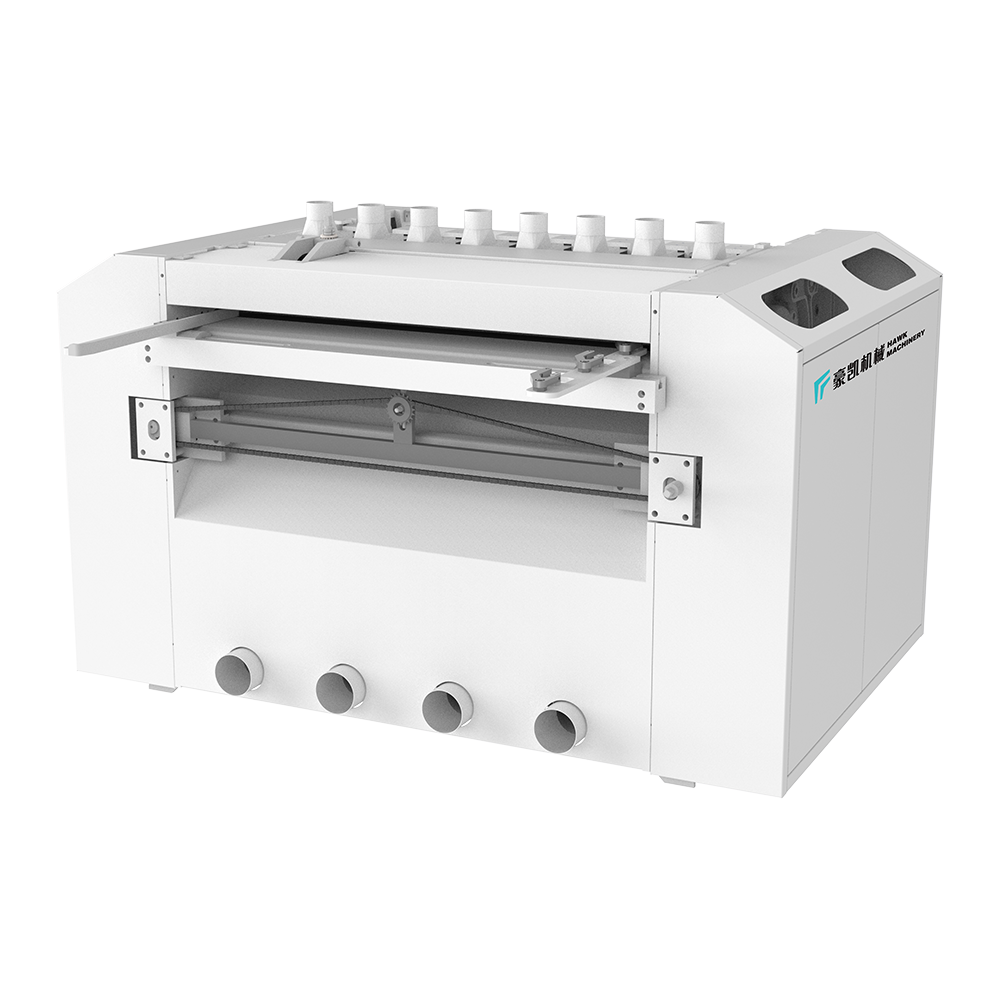
Različite metode piljenja prijenosa prikladne su za različite potrebe za obra...
Pogledajte detalje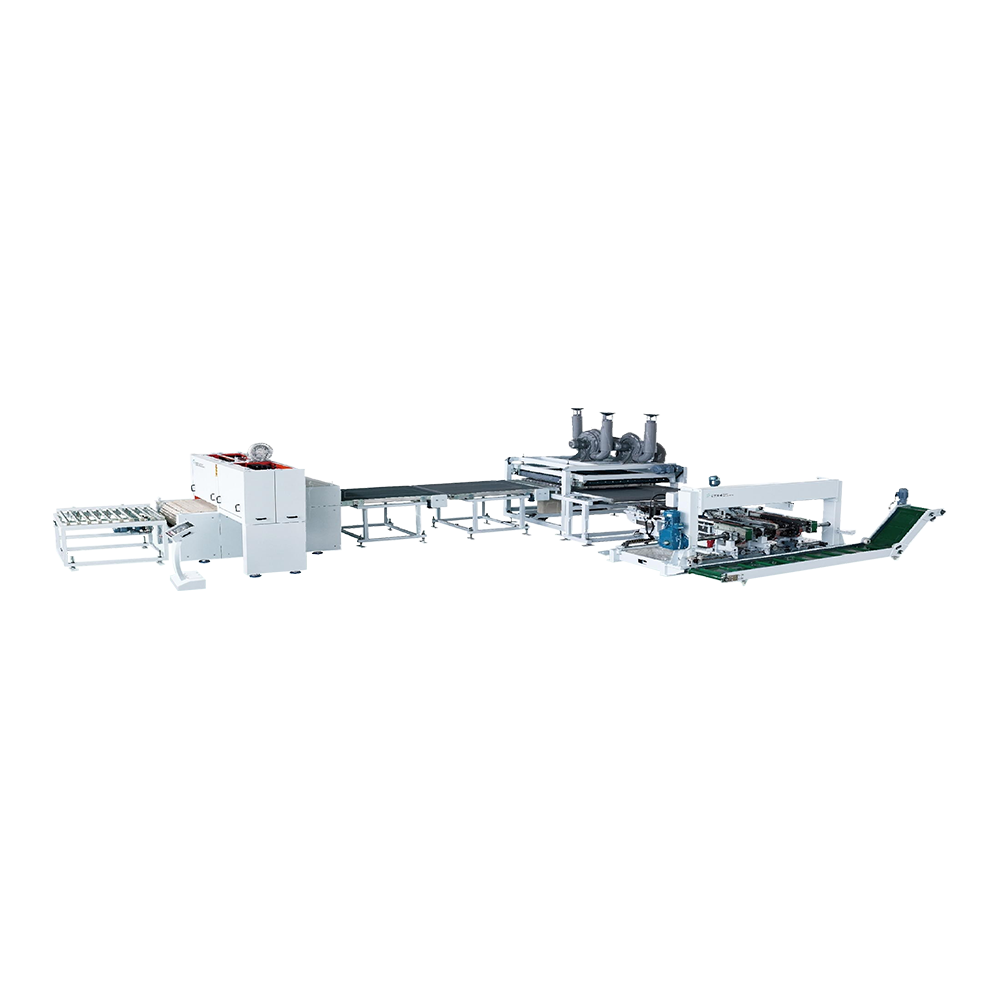
Brzina dovoda ove opreme može doseći 40 metara u minuti, cijeli okvir, lopati...
Pogledajte detalje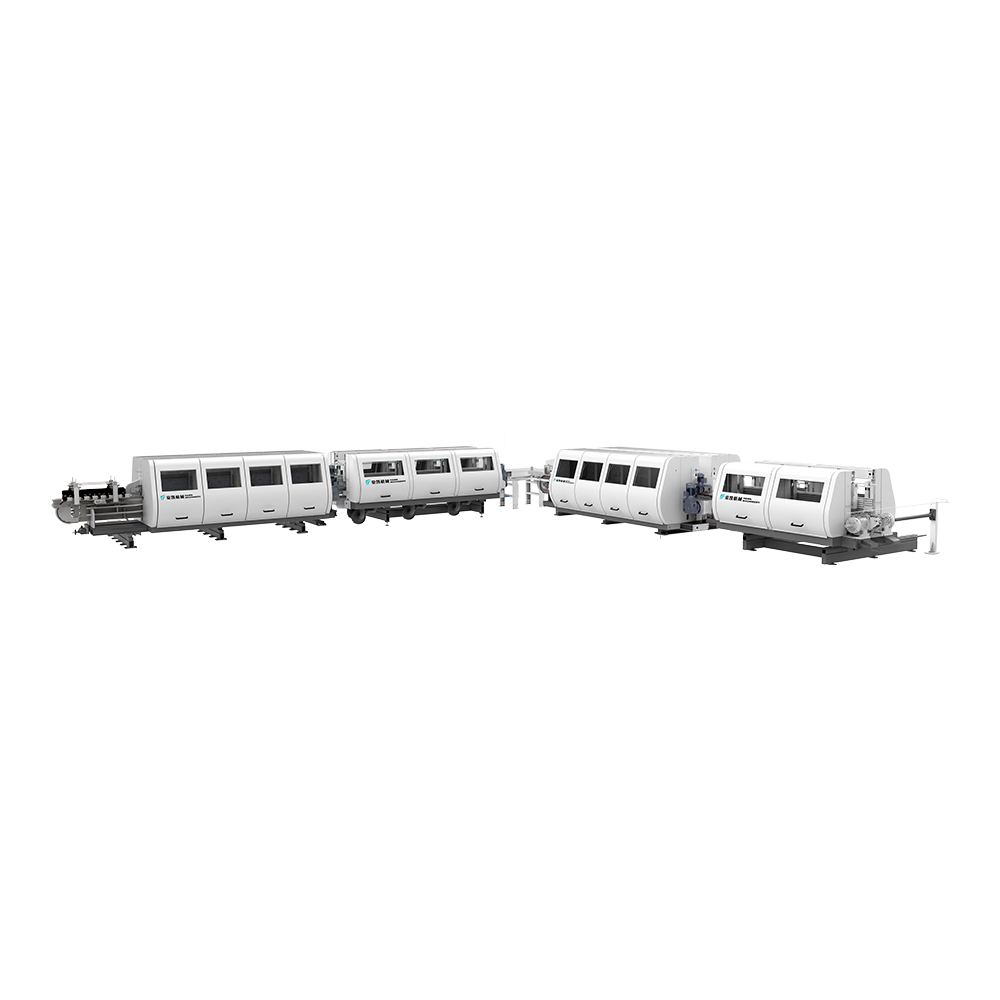
Pogodno za rubni premaz laminiranih, PVC -a i WPC -a. Korištenje boje na bazi...
Pogledajte detalje
Hawk Machinery Automatsko hranjenje, rezanje i utora, pogodno za SPC, WPC i n...
Pogledajte detalje
Integrirana inteligentna oprema integrira industrijski inteligentni Internet ...
Pogledajte detalje
Kontakt informacije.
Područje Boyi Development, grad Changzhou, provincija Jiangsu, P. R. Kina
+86-0519-83319988
Ne ustručavajte se kontaktirati kad nas trebaju!
 Proizvođači prilagođenih podnih ekstruzijskih strojeva